
Werkzeugspuren
Eine Werkzeugspur ist ein Negativ des Werkzeugs, das sie erzeugt hat: Riefen, Schneidenbreite, Anstellwinkel. Die herkömmliche Sicherung bedeutet, das Objekt mit der Spur einzusenden oder, wenn es sich nicht bewegen lässt, eine Silikonabformung, die Material auf das Beweismittel bringt.
Das 3D-Scannen dokumentiert die Spur in ihrer Lage mit 0,05 mm, berührungslos und bevor etwas aufgebracht wird, sodass Form, Breite und Winkel gegen ein sichergestelltes Werkzeug gemessen werden können – und das Objekt trotzdem ins Labor gehen kann.
 Keine sensiblen Falldetails erforderlich.
Lassen sich Werkzeugspuren in 3D erfassen?
Ja – ihre Form, Breite und Lage, mit bis zu 0,05 mm Genauigkeit und 0,05 mm Auflösung mit einem Handscanner oder mit 0,005 mm Genauigkeit und 0,04 mm Auflösung auf einem Tischsystem für Objekte, die ins Labor kommen, ohne die Oberfläche abzuformen oder abzunehmen.
 SpurengeometrieSchneidenbreite, Winkel und das grobe Muster der Spur mit 0,05 mm.
 Vor der Sicherung dokumentiertIn ihrer Lage erfasst, bevor das Objekt entfernt oder abgeformt wird.
 Vermessener VergleichSchneidenbreite, Winkel und Spurenmaße gegen ein sichergestelltes Werkzeug.
 Erneut prüfbarEin zweites Werkzeug Jahre später an derselben Spur geprüft.
Warum der Werkzeugspurenvergleich Geometrie braucht, keine Fotografie und keine Abformung
Der Werkzeugspurenvergleich ist ein Vergleich dreidimensionaler Form: die Breite einer Schneide, der Abstand der Riefen, der Winkel, in dem das Werkzeug auf die Oberfläche traf. Eine Fotografie dokumentiert die Spur unter einem Beleuchtungswinkel, und Riefen, die im Streiflicht offensichtlich sind, verschwinden in einem anderen. Eine Silikonabformung dokumentiert die Form, bringt aber Material auf das Beweismittel.
Artec Spider II erfasst die Spur in ihrer Lage mit bis zu 0,05 mm Genauigkeit und 0,05 mm Auflösung – an einem Schließzylinder, einem Fensterrahmen, einer Tresortür – ohne aufgebrachtes Medium. Breite, Winkel und Form werden gegen einen Scan eines sichergestellten Werkzeugs gemessen, und die Messung kann von einem anderen Gutachter wiederholt werden, an denselben Dateien. Feine Riefen für die Zuordnung zur Quelle bleiben Sache des Vergleichsmikroskops oder der Topografie im Mikrometerbereich.
Für Objekte, die ins Labor kommen, ergänzt Artec Micro II 0,005 mm Genauigkeit und 0,04 mm Auflösung auf einer automatisierten Tischplattform, für den präzisen Maßvergleich von Objekten bis 200 × 200 × 150 mm.
Der Workflow von Anfang bis Ende
Zuerst in ihrer Lage dokumentieren; danach das Objekt ins Labor bringen, wenn der Fall es zulässt.
 1. Die Spur platzierenDer weite Scan dokumentiert, wo die Spur liegt – die Tür, der Rahmen, die Einbruchstelle.
 2. In ihrer Lage erfassenHandgeführter Nahscan mit 0,05 mm, ohne die Oberfläche zu berühren.
 3. VerarbeitenZu einem Modell fusionieren, das die Form der Spur als Geometrie hält.
- 4. VergleichenGegen einen Scan des sichergestellten Werkzeugs ausrichten; Breite, Winkel und Spurenmaße messen.
- 5. ArchivierenSpur und Vergleichsmaterial als Dateien behalten; den Vergleich wiederholen, sobald ein neues Werkzeug sichergestellt wird.
Welcher Scanner für diese Arbeit
In ihrer Lage am Tatort oder am Labortisch – zwei verschiedene Maßstäbe derselben Aufgabe.
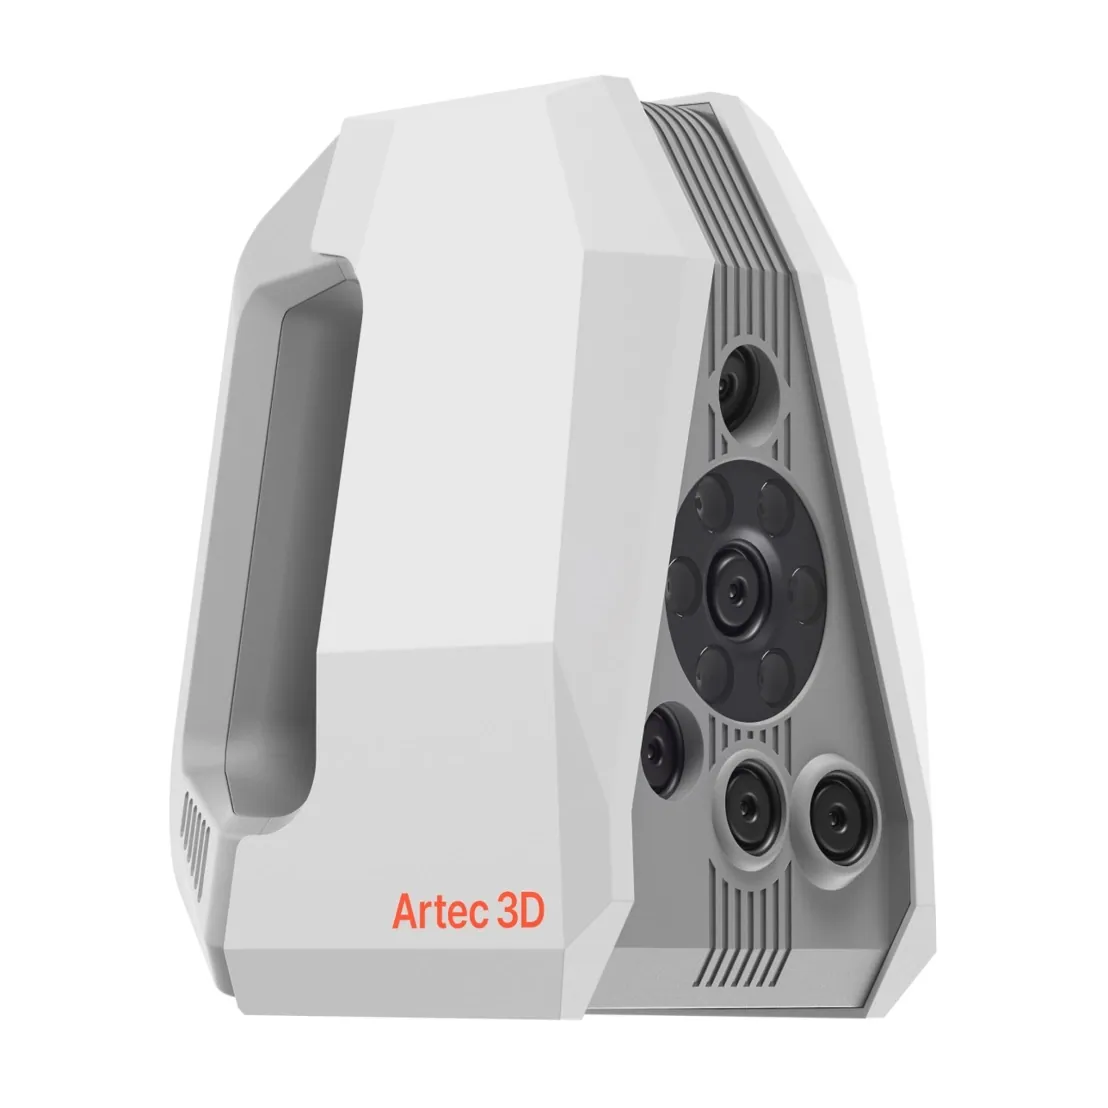
Artec Spider II
- Am besten für
- Spuren in ihrer Lage – Rahmen, Schlösser, Tresore
- 3D-Punktgenauigkeit
- Bis zu 0,05 mm
- 3D-Auflösung
- Bis zu 0,05 mm
- Lichtquelle
- Blaues strukturiertes Licht, keine Marker auf der Oberfläche
- Mobilität
- Handgeführt, mit Laptop verbunden
Spider II erfasst Form, Breite und Winkel einer Spur mit bis zu 0,05 mm Genauigkeit und 0,05 mm Auflösung, handgeführt, mit blauem strukturiertem Licht und ohne Marker auf der Oberfläche. Die Spur wird dokumentiert, bevor etwas auf sie aufgebracht wird.
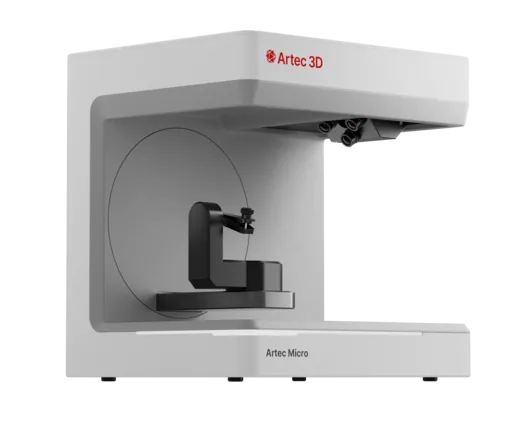
Artec Micro II
- Am besten für
- Objekte, die ins Labor kommen
- 3D-Punktgenauigkeit
- Bis zu 0,005 mm
- 3D-Auflösung
- Bis zu 0,04 mm
- Erfassen
- Desktop, vollautomatischer Drehteller
- Objektgröße
- Bis zu 200 × 200 × 150 mm
Micro II erfasst einen Schließzylinder, ein Fragment oder ein kleines Werkzeug bis 200 × 200 × 150 mm mit 0,005 mm Genauigkeit und 0,04 mm Auflösung auf einem automatisierten Drehteller, wiederholbar für jedes Objekt, das durch die Tür kommt. Die Arbeitskante eines größeren Werkzeugs wird mit Spider II gescannt.
Sehen Sie, wie Werkzeugspuren mit 0,05 mm dokumentiert und als Geometrie gegen ein Werkzeug gemessen werden – buchen Sie eine Demo für Ihr Labor.
Demo buchenFragen aus der Praxis
Wie feine Details lassen sich auflösen?
Spider II löst Details mit 0,05 mm in ihrer Lage auf; Micro II bietet 0,005 mm Genauigkeit und 0,04 mm Auflösung für Objekte, die ins Labor kommen. Damit werden Form, Breite und Lage einer Spur dokumentiert; einzelne feine Riefen liegen im Mikrometerbereich und bleiben Sache des Vergleichsmikroskops oder der Topografie im Mikrometerbereich.
Muss die Oberfläche vorbereitet werden?
Meist nicht. Die Erfassung ist optisch und markerfrei. Helles, poliertes Metall ist für jeden optischen Scanner schwieriger; bitten Sie in einer Demo darum, eine vergleichbare gescannte Oberfläche zu sehen, statt einer matten Probe.
Können wir die Spur noch abformen?
Ja. Beim Scannen wird nichts aufgebracht, sodass eine Silikonabformung weiterhin möglich bleibt, wenn das Labor ein physisches Vergleichsstück wünscht.
Wie erfolgt der Vergleich?
Ein Scan der Spur und ein Scan des Werkzeugs werden in Artec Studio ausgerichtet oder exportiert – OBJ, PLY, STL, E57 – in die Vergleichssoftware, die Ihr Labor bereits validiert.
Erzählen Sie uns von Ihrer Arbeit
Ein Anwendungsspezialist für Forensik meldet sich mit dem passenden Gerät, der auf dieser Größenordnung zu erwartenden Genauigkeit und dem Weg der Daten in Ihren bestehenden Workflow.